Cómo Mingtai Aluminum Produce Chapa 5052-H32: Desde la Colada hasta el Laminado de Precisión
Introducción: El Viaje del Metal Fundido a la Chapa de Precisión
Cada chapa de aluminio 5052-H32 comienza como metal fundido y experimenta un viaje precisamente controlado a través de la colada, laminación, tratamiento térmico e inspección de calidad. Cada etapa de este proceso determina la resistencia, conformabilidad, resistencia a la corrosión y calidad superficial del material final. Comprender cómo se produce el 5052-H32 proporciona una visión valiosa de por qué esta aleación ofrece un rendimiento tan consistente en diversas aplicaciones.
Mingtai Aluminum (código bursátil: 601677), con más de 29 años de experiencia y una capacidad de producción anual superior a 1,6 millones de toneladas, opera una de las instalaciones de producción de aluminio más avanzadas de la industria. Nuestra chapa 5052-H32 se fabrica a través de un proceso integral que asegura que cada bobina cumpla con los más altos estándares de calidad y consistencia.
Paso 1: Selección de Materias Primas y Fusión
La producción de chapa 5052-H32 de alta calidad comienza con la cuidadosa selección de materias primas. El 5052 es una aleación Al-Mg (aluminio-magnesio) con un contenido nominal de magnesio de 2,2–2,8% y contenido de cromo de 0,15–0,35% . La aleación también contiene niveles controlados de hierro (≤0,40%), silicio (≤0,25%) y otros oligoelementos .
Proceso de Fusión:
●Los lingotes de aluminio de alta pureza se cargan en hornos de fusión
●El magnesio y el cromo se añaden en proporciones precisas para lograr la química objetivo
●El metal fundido se calienta a 700–750°C para asegurar una aleación completa y homogeneidad
●El análisis espectral en tiempo real monitorea la composición química durante todo el proceso de fusión para asegurar que cumpla con las especificaciones
Control de Calidad:
●La composición química se verifica contra los límites de ASTM B209 y EN 485
●El contenido de hidrógeno se controla para minimizar la porosidad
●Los niveles de inclusiones se monitorean para prevenir defectos internos
Paso 2: Colada – Colada Continua de Direct Chill (DC)
Una vez que la aleación fundida alcanza la composición y temperatura correctas, se cuela en lingotes grandes adecuados para operaciones de laminación posteriores.
Colada de Direct Chill (DC):
●El aluminio fundido se vierte en un molde enfriado por agua
●El metal se solidifica de abajo hacia arriba a medida que desciende a través del molde
●Este proceso crea una estructura de lingote uniforme y de grano fino esencial para el laminado posterior
Dimensiones del Lingote:
●Lingotes típicos: 300–500 mm de espesor, hasta 2.000 mm de ancho y varios metros de largo
●Estas dimensiones están optimizadas para el proceso de laminación en caliente posterior
Tratamiento Térmico:
●Los lingotes colados se someten a homogeneización a 500–530°C durante 8–12 horas
●Este tratamiento elimina la segregación y asegura una distribución uniforme de los elementos de aleación
●Paso 3: Laminación en Caliente – Del Lingote a la Placa
●Los lingotes colados y homogeneizados se laminan en caliente para reducir el espesor y formar la estructura inicial de la placa.
Recalentamiento:
●Los lingotes se recalentan a 450–500°C para la laminación en caliente
●Proceso de Laminación en Caliente:
●El lingote pasa a través de una serie de cajas de laminación, reduciendo el espesor progresivamente
●Mingtai Aluminum opera una línea de laminación en caliente “1+1” de 3.300 mm de ancho y la primera línea de laminación en caliente continua “1+4” de China
●La laminación en caliente continúa hasta que el material alcanza un espesor intermedio de 6–8 mm
Recristalización:
●Durante la laminación en caliente, el material experimenta recristalización dinámica
●Esto produce una estructura de grano refinada que contribuye a la excelente conformabilidad de la aleación
Enfriamiento:
●Después de la laminación en caliente, la placa se enfría bajo condiciones controladas
●La velocidad de enfriamiento influye en la microestructura del material y sus propiedades posteriores
Paso 4: Laminación en Frío – Reducción de Espesor de Precisión
Después de la laminación en caliente, el material se somete a laminación en frío para lograr el espesor final y la calidad superficial superior requerida para las aplicaciones 5052-H32.
Proceso de Laminación en Frío:
●La placa laminada en caliente pasa a través de una serie de laminadores en frío a temperatura ambiente
●Múltiples pasadas reducen progresivamente el espesor con recocido intermedio si es necesario
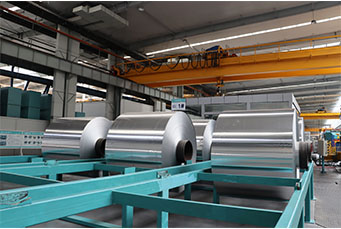
●Mingtai emplea laminadores en frío CVC de seis rodillos de Alemania para un control de espesor de precisión
Parámetros Clave:
●Reducción total en frío: Típicamente 40–60% para lograr el temple H32
●Tolerancia de espesor: Mantenida dentro de ±0,01 mm para aplicaciones de precisión
●Calidad de la superficie del rodillo: Los rodillos pulidos aseguran un excelente acabado superficial
Endurecimiento por Deformación:
●La laminación en frío aumenta la densidad de dislocaciones, lo que fortalece el material mediante el endurecimiento por deformación
●Este proceso crea la resistencia característica del temple H32
Paso 5: Tratamiento Térmico y Estabilización – Creando el Temple H32
La designación del temple H32 indica una condición endurecida por deformación y estabilizada. Esto se logra mediante un tratamiento térmico preciso.
Qué Significa “H32”:
●H – Endurecido por deformación (endurecido por trabajo)
●3 – Endurecido por deformación y estabilizado
●2 – Aproximadamente ¼ duro (el nivel de endurecimiento por deformación)
Proceso de Estabilización:
Después de la laminación en frío al espesor objetivo, el material se calienta a baja temperatura (típicamente 150–200°C)
Este tratamiento de estabilización:
●Alivia parte de la tensión interna del trabajo en frío
●Estabiliza las propiedades mecánicas a temperatura ambiente
●Previene el ablandamiento por envejecimiento con el tiempo
●Asegura un rendimiento consistente en servicio
Propiedades Resultantes:
●Resistencia a la tracción: 210–260 MPa
●Límite elástico: ≥160 MPa
●Elongación: ≥12%
●Dureza: ~60 HB
Paso 6: Acabado y Control de Calidad
Después del tratamiento térmico, la bobina se somete a operaciones de acabado y pruebas de calidad integrales.
Tratamiento Superficial:
●Desengrase para eliminar aceites de laminación
●Recorte para eliminar defectos de borde
●Si se especifica, aplicación de recubrimiento o película protectora
Pruebas de Control de Calidad:
●Composición química: Verificación por espectrometría
●Propiedades mecánicas: Pruebas de tracción, límite elástico y elongación según ASTM B209
●Medición de espesor: Medición continua en línea
●Inspección superficial: Escaneo óptico para arañazos, marcas de laminación y defectos
●Verificación de planeidad: Asegurando la estabilidad dimensional
●Detección de poros: Para aplicaciones de barrera críticas
Trazabilidad:
●Cada bobina está marcada con un número de colada único
●Los Certificados de Prueba de Fábrica documentan todos los resultados de las pruebas
●Trazabilidad completa desde la materia prima hasta el producto terminado
Paso 7: Corte en Tiras y Embalaje
El paso final prepara la bobina para el envío a los clientes.
Corte en Tiras:
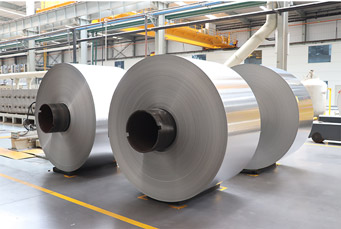
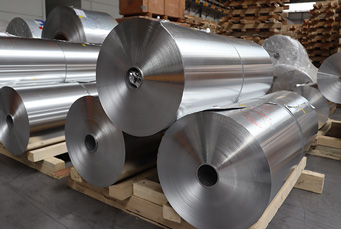
●Las bobinas se cortan con precisión a los anchos especificados por el cliente, de 100 mm a 2.650 mm
●Los bordes cortados se inspeccionan para detectar rebabas y calidad
Embalaje:
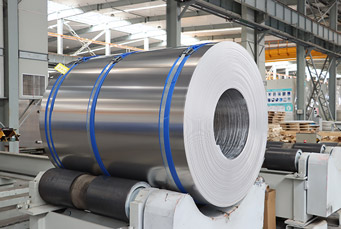
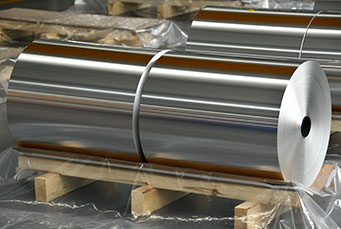
●Envoltura resistente a la humedad
●Protección de bordes
●Palets de acero o madera
●Embalaje personalizado disponible para requisitos de exportación
Por Qué Elegir Mingtai Aluminum para Chapa 5052-H32
●Más de 29 años de experiencia – Empresa cotizada (código bursátil: 601677) con un historial probado
●Equipos avanzados – Línea de laminación en caliente “1+1” de 3.300 mm, línea de laminación en caliente continua “1+4” y laminadores en frío CVC de seis rodillos
●Fabricación de precisión – Tolerancia de espesor ≤±0,01 mm para un conformado fiable
●Gama completa de temples – O, H32, H34, H36, H38, H111, H112, H114 disponibles
●Certificado IATF 16949, ISO 9001, ISO 14001 – Gestión de calidad de grado automotriz
●Pedidos flexibles – Pruebas de muestra gratuitas disponibles
●Entrega rápida – 7–45 días a más de 100 países
Conclusión
La producción de chapa de aluminio 5052-H32 es un proceso complejo de múltiples etapas que requiere un control preciso en cada paso—desde la fusión y colada hasta la laminación, el tratamiento térmico y la inspección final. Las capacidades de fabricación avanzadas y el riguroso control de calidad de Mingtai Aluminum aseguran que cada bobina entregue la consistencia en resistencia, conformabilidad y resistencia a la corrosión que los clientes esperan del 5052-H32.
Contacte con Mingtai Aluminum hoy para muestras gratuitas, fichas técnicas o un presupuesto directo de fábrica.
FAQ – Proceso de Producción del 5052-H32
Q1: ¿Cuál es la diferencia entre el temple H32 y el O? A: El H32 está endurecido por deformación (endurecido por trabajo) a aproximadamente ¼ duro y estabilizado, ofreciendo mayor resistencia (210–260 MPa de tracción) con buena conformabilidad. El temple O está completamente recocido y ofrece la máxima conformabilidad (elongación ≥20%) pero menor resistencia .
Q2: ¿Cómo se logra el temple H32?
A: El H32 se logra mediante laminación en frío para reducir el espesor en un 40–60%, seguido de un tratamiento de estabilización a baja temperatura (150–200°C) para estabilizar las propiedades y prevenir el ablandamiento por envejecimiento con el tiempo.
Q3: ¿Cuál es el rango de espesor típico para la chapa 5052-H32?
A: Mingtai suministra 5052-H32 desde 0,2 mm hasta 6,0 mm, con tolerancia de espesor ≤±0,01 mm para aplicaciones de precisión .
Q4: ¿Qué pruebas de control de calidad se realizan en el 5052-H32?
A: Cada lote se prueba para composición química, propiedades mecánicas (tracción, límite elástico, elongación), espesor, calidad superficial, planeidad y densidad de poros para aplicaciones críticas .
Q5: ¿Qué certificaciones tiene Mingtai?
A: Mingtai está certificada IATF 16949, ISO 9001 e ISO 14001. Los productos cumplen con las normas ASTM B209, EN 485 y GB/T 3880 .
Q6: ¿Cuál es la cantidad mínima de pedido?
A: Hay cantidades de muestra disponibles para validación. Póngase en contacto con nuestro equipo de ventas para conocer los detalles específicos del MOQ.
Mingtai Aluminum – División de Aluminio Industrial
Teléfono: +86-17760728273
Correo electrónico: sales@mingtai-al.com
Sitio web: www.mingtai-aluminio.com
Dirección de la fábrica: Zona de Aglomeración Industrial de la Ciudad de Gongyi, Henan, China